行業應用
Resources
光纖預製棒與拉絲氣體控制
光纖預製棒與拉絲:摻雜氣、燃料氣與保護氣的流量控制
光纖的折射率分佈在預製棒階段就決定了。摻雜氣的流量比例、燃燒器的燃料氣流量,以及拉絲塔的保護氣與塗覆壓力,都直接影響光纖的衰減與外徑一致性。
- 適用產業:光纖與光纖預製棒製造、特殊光纖、石英玻璃與光學元件、學研光電實驗室
- 應用領域:MCVD/OVD/VAD 沉積、起泡器載氣、燃燒器燃料氣、拉絲爐保護氣、塗覆壓力控制
- 推薦產品:Alicat MC 氣體質量流量控制器、Alicat MCS 耐腐蝕氣體質量流量控制器、Alicat PC 數位介面壓力控制閥、Alicat M 氣體質量流量計
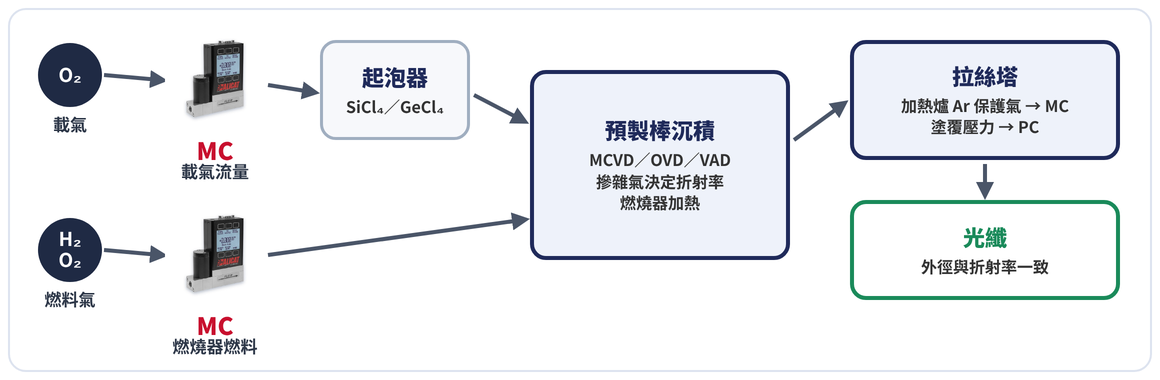
挑戰:一層一層沉積,比例差一點就看得出來
預製棒以 SiCl₄、GeCl₄、POCl₃ 等原料,由 O₂ 載氣經起泡器帶入,在高溫下沉積成玻璃層;每一層的摻雜比例決定折射率。燃燒器的 H₂/O₂ 燃料氣若不穩,沉積溫度與速率也會跟著變。到了拉絲階段,加熱爐需要穩定的 Ar 保護加熱元件,塗覆則要穩定的壓力。
解決方案:每一路氣體都以質量流量控制
- 起泡器 O₂ 載氣以 MC 控制,帶出的原料量穩定、可重現
- 燃燒器 H₂、O₂ 燃料氣各用一台 MC,維持沉積溫度與速率
- 含氯等腐蝕性氣體可選 MCS 耐腐蝕控制器
- 拉絲爐 Ar 保護氣以 MC 控制;塗覆杯壓力以 PC 壓力控制器維持
MC 量測反應約 10 ms、控制反應 30 ms,量程比 10,000:1,同一台控制器可在配方內大範圍調整設定值。
關鍵規格(選型參考)
| 項目 | 規格 |
|---|---|
| MC 質量流量控制器 | 量程 0.5 SCCM~12,000 SLPM F.S.;精度最佳 ±0.5% 讀值 量程比 10,000:1;可切換最多 130 種預載氣體 |
| MCS 耐腐蝕型 | 316L 不鏽鋼流道、FFKM 密封;精度 ±(0.4% 讀值+0.2% F.S.) |
| PC 壓力控制器 | 表壓 0–500 Pa~0–3,000 PSIG;精度 ±0.25% F.S.(選配 ±0.125%);控制反應 30 ms |
| 通訊 | RS-232/RS-485、Modbus、EtherNet/IP、EtherCAT、PROFINET 等 |
導入效益
- 摻雜比例穩定,折射率分佈一致
- 燃料氣穩定,沉積速率可重現
- 拉絲保護氣與塗覆壓力穩定,外徑與塗層品質一致
- 數位通訊整合,配方可記錄、可追溯
選型提醒
- 起泡器載氣量程依原料蒸氣壓與需求沉積速率決定
- 腐蝕性氣體路徑請選 MCS
- 請提供各氣體流量範圍、管路壓力與通訊需求
推薦產品
Alicat MC 氣體質量流量控制器查看產品 ›Alicat MCS 耐腐蝕氣體質量流量控制器查看產品 ›Alicat PC 數位介面壓力控制閥查看產品 ›Alicat M 氣體質量流量計查看產品 ›